消息
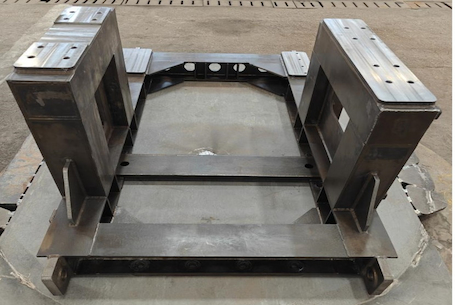
现代工业的快速发展,高端制造领域对结构材料的综合性能提出了多维度、更严苛的要求。在航空航天、医疗器械研发等尖端领域,不仅要求材料达到高强度、轻量化,更要满足抗腐蚀、抗蠕变等关键性能。TC4钛合金(Ti-6Al-4V)作为一种典型的α+β双相合金,具有优异的比强度、热稳定性、抗疲劳性能和耐腐蚀性能,是满足上述要求的材料。然而,该材料在精密制造过程中面临着诸多挑战。由于其强度高、韧性好、热导率低、弹性模量低,在切削加工过程中易发生加工硬化,导致切削温度急剧升高,影响成形精度;焊接过程中易形成气孔和热裂纹,焊接区域在高温下易发生氧化。近日,南京宝泰受客户委托制造一批TC4钛合金电缆绞车底座,该批结构件采用钛合金TC4材质,最大长度1930毫米,最大宽度1160毫米,高度800毫米。生产这批钛合金面临的挑战是:1、钛合金基体结构复杂,很多地方都有严格的公差要求,最小公差范围为0.1mm,且有多项形位公差、同心度等要求。2. 钛在高温下易与氧气、氮气和氢气等气体发生反应,生成脆性化合物,导致焊缝脆化,塑性韧性下降。熔融钛在氢气和氧气中的溶解度高,加之凝固过程中析出速度快,容易在焊缝中形成气孔。这些气孔会在钛合金焊缝中形成应力集中点,从而降低焊缝质量。3. 钛合金的热导率仅为钢的四分之一。焊接过程中局部高温会导致明显的温度梯度和变形。钛合金在高温下易与氧气和氮气发生反应。工装设计必须与气体保护系统协调,以防止氧化脆化。钛合金的弹性模量相对较低,且基体焊接面积较大,焊接后残余变形较大,容易引起工件形状和尺寸的改变。经过多轮工艺讨论和技术试验,宝泰技术团队确定了TC4钛合金电缆绞盘底座制造加工的主要技术环节。通过三维模型分析,优化加工工艺,设计工装,精确控制加工速度,强化冷却措施,确保内外加工精度。优化焊接工艺,有效控制焊接后变形和尺寸变化,显著减少焊接过程中产生的缺陷。钛合金电缆绞车底座的成功制造,是公司科技创新迈出的重要一步。随着科技进步和生产工艺的不断改进,钛合金的应用范围将拓展到更多关键领域。随着新技术的不断涌现,钛合金市场将不断扩大,我们将能够满足不同行业对高性能材料的需求。我们以市场需求和客户满意度为导向,充分利用技术装备优势,不断改进创新,提升公司的技术实力和市场竞争力。
 阅读更多
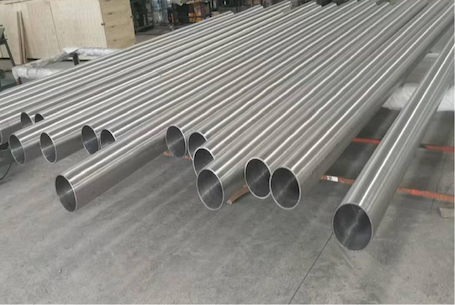
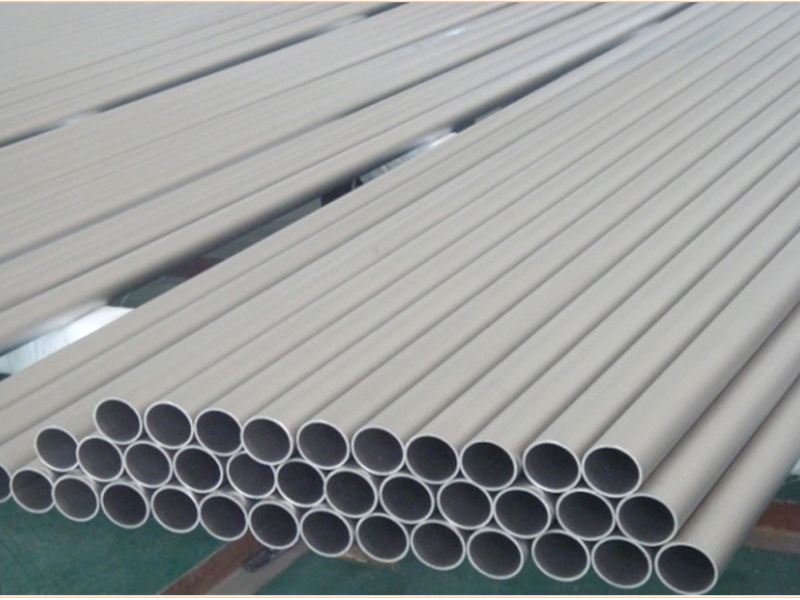
钛因其高比强度、无磁性和优异的耐腐蚀性能而被誉为“战略金属”,广泛应用于航空航天、海洋工业、军事等尖端领域。然而,钛的优异性能也使其塑性加工难度加大。大口径、薄壁无缝钛管的加工一直是行业内的技术难题。近期,公司特种材料分公司成功研制出φ368*5.5*6000、φ219*5*6000、φ159*4*6000、φ140*3.5*6000等大口径薄壁无缝钛管。经检验,这些管材的尺寸公差及性能指标均符合GJB 9579-2018《船用钛及钛合金无缝管技术条件》和GB/T 3624-2023《钛及钛合金无缝管》的要求,达到国内领先水平。该产品的成功研制,解决了国内关键专用装备的急需,彰显了公司在钛无缝管制造领域的实力。针对大口径薄壁无缝钛管加工技术难题,公司组织相关生产技术专家,成立重点攻关项目组,在创始人邓贵顺先生的带领下,通过设备改进、技术创新和持续努力,在大口径无缝钛管生产技术上取得了多项关键突破。(1)突破了超大直径、薄壁、超大径厚比(D/S≥60)无缝钛管生产技术瓶颈;(2)通过大胆试验和技术创新,改变了目前大口径无缝钛管只能采用穿孔+冷轧管机生产的方式,创造性地实现了穿孔+延伸+拉拔的加工方式,填补了国内空白。(3)管材外径、壁厚、长度均超过了GJB 9579-2018《船用钛及钛合金无缝管技术条件》、GB/T 3624-2023《钛及钛合金无缝管》等标准规定的最大尺寸,拓展了钛市场的应用前景。(4)采用先进的管口缩管技术,改进拉丝头结构,使拉丝头长度由250mm缩短为20mm,大大减少材料损耗。未来,我公司将不断创新改进,发挥技术装备优势,实现技术突破,优化生产工艺,降低成本,以更低的成本(略高于小口径钛无缝管)生产此类大口径薄壁无缝钛管。相信在不久的将来,大口径薄壁无缝钛管将在船舶、化工、真空制盐、冶金、电力等行业得到广泛应用,为我国高端制造业的发展贡献力量。欢迎各界同仁加强合作,共创辉煌!
阅读更多
Friendly Link :
diyiye.com
版权
@ 2026 南京宝泰特种材料有限公司 版权所有
.  网络支持